


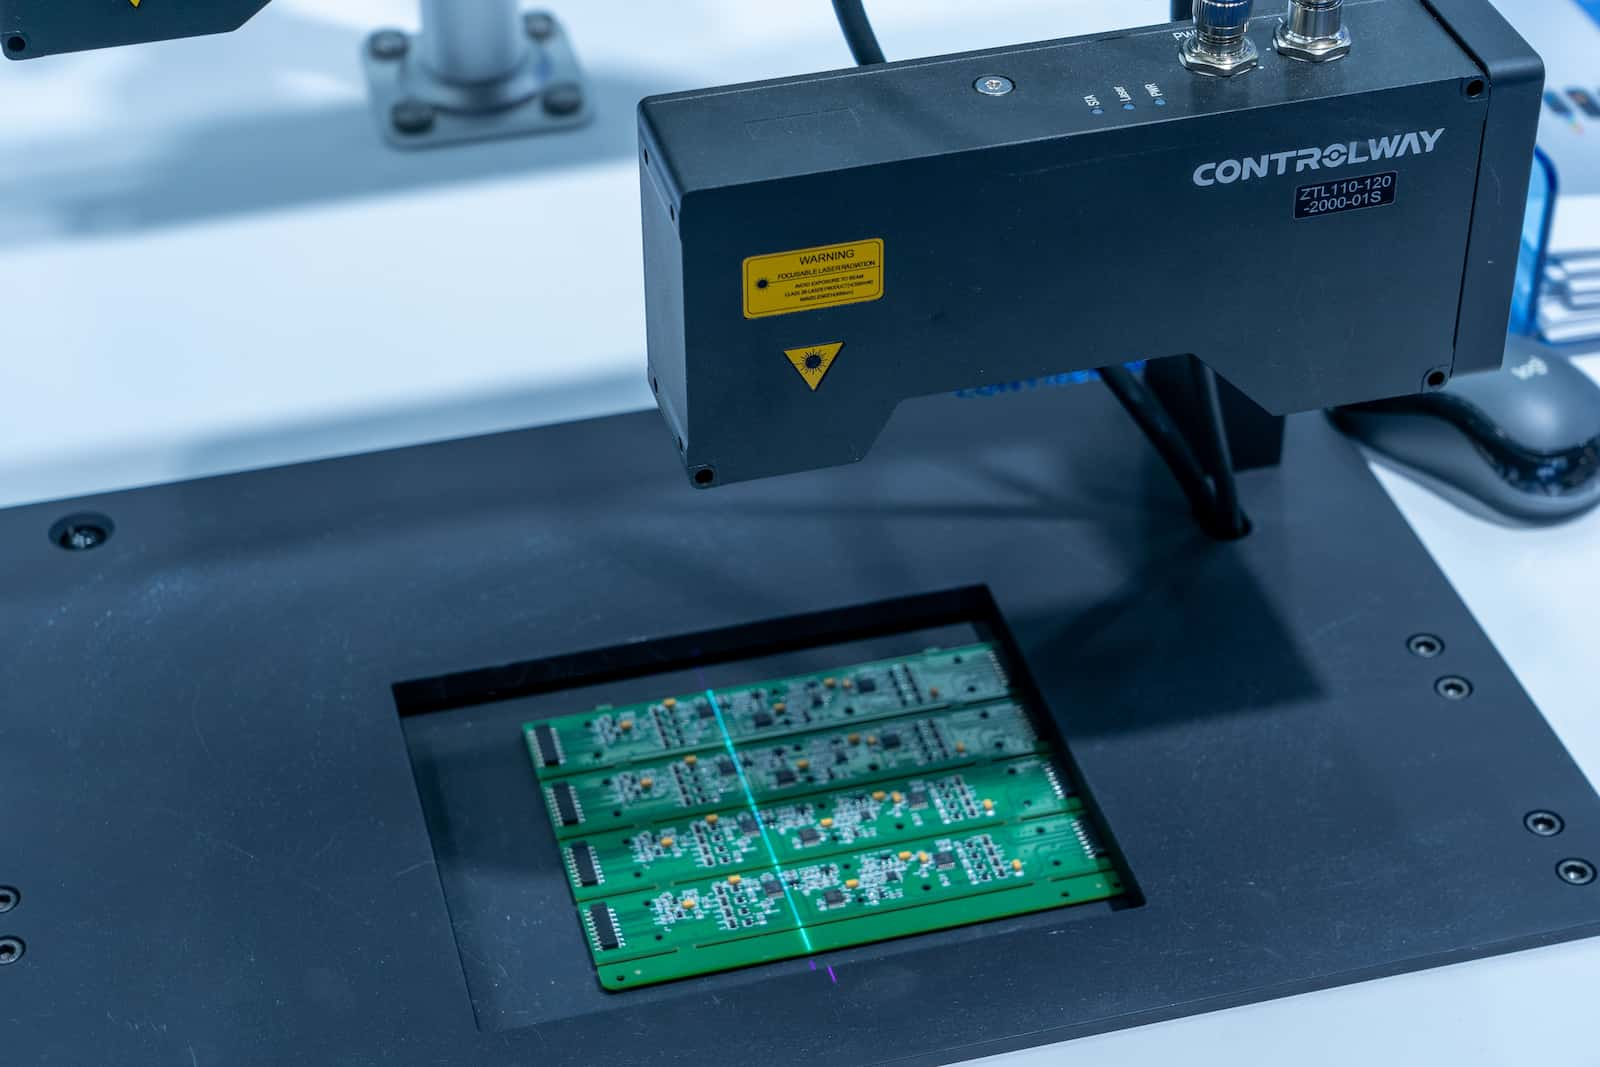
En una línea de producción que fabrica miles de piezas cada hora, revisar cada unidad manualmente no siempre es viable. No se trata de una falta de capacidad por parte de los operarios, sino de una cuestión de ritmo, repetición y consistencia, la fatiga o pequeños cambios entre turnos pueden afectar a una inspección que exige precisión constante.
La visión artificial industrial surge para ayudar a resolver ese reto. Permite revisar productos, detectar errores y tomar decisiones de forma automática mientras la producción sigue avanzando. Con la evolución de la inteligencia artificial y el deep learning, estos sistemas pueden analizar casos cada vez más complejos y adaptarse mejor a la variabilidad de cada proceso.
¿Qué es la visión artificial industrial?
La visión artificial industrial reúne tecnologías capaces de capturar, procesar e interpretar imágenes para automatizar tareas dentro de un entorno productivo. Dicho de forma sencilla, permite que una máquina “vea” una pieza o un proceso, identifique lo que ocurre y actúe según unos criterios definidos.
Su uso se diferencia de otras aplicaciones de visión artificial, como el reconocimiento facial o la conducción autónoma, porque debe funcionar en condiciones industriales, con piezas en movimiento, cadencias elevadas, vibraciones, polvo, cambios de iluminación o temperaturas variables. Todo ello sin perder fiabilidad en procesos donde un pequeño error puede tener consecuencias importantes.
El mercado de la visión artificial industrial continúa creciendo, especialmente por la demanda de sistemas de control de calidad e inspección automatizada. Según MarketsandMarkets, el mercado global alcanzó los 15.800 millones de dólares en 2025 y podría superar los 23.600 millones en 2030. Dentro de este sector, la inspección y el control de calidad concentran una parte importante de la demanda.
¿Cómo funciona un sistema de visión artificial?
Un sistema de visión artificial no se limita a colocar una cámara frente a una línea de producción. Para que funcione correctamente la cámara, la iluminación, el software de análisis y la integración con el resto de sistemas de planta deben trabajar de forma sincronizada.
Cámaras y sensores industriales
La cámara es el punto de partida. Es la encargada de capturar imágenes de la pieza, material o producto que se quiere inspeccionar.
Según la aplicación, pueden utilizarse cámaras de área para objetos estáticos o con movimiento moderado, cámaras de línea para materiales continuos como láminas, tejidos o bobinas, y cámaras 3D cuando es necesario conocer también la profundidad, el volumen o la geometría de una superficie.
Aspectos como la resolución, la velocidad de captura, la protección frente al polvo o la resistencia a vibraciones influyen directamente en el resultado. Por eso, no todas las cámaras sirven para todos los procesos, la solución debe ajustarse al tipo de pieza, al entorno y a la velocidad de producción.
Iluminación industrial
La iluminación suele ser uno de los factores más importantes de un proyecto de visión artificial. Una imagen poco definida o con reflejos puede dificultar la detección de defectos, incluso cuando se utiliza un software avanzado. La técnica de iluminación cambia según lo que se quiera identificar. Puede emplearse iluminación frontal difusa, retroiluminación, iluminación rasante para resaltar rugosidades o iluminación estroboscópica sincronizada con la velocidad de la línea.
En STT Systems, la estrategia de iluminación forma parte del estudio de viabilidad previo, ya que condiciona en gran medida la capacidad del sistema para detectar correctamente cada defecto o característica.
Software de procesamiento e inteligencia artificial
Una vez capturada la imagen, el software analiza la información para identificar una medida, un defecto, la presencia de una pieza, un código o una anomalía.
En general, se utilizan dos enfoques principales.
Los algoritmos basados en reglas son adecuados cuando lo que se busca es claro y repetible. Por ejemplo, comprobar si falta un componente, medir una dimensión concreta o leer un código. En estos casos, suelen ser rápidos, fiables y fáciles de controlar.
El deep learning resulta especialmente útil cuando los defectos no siguen siempre el mismo patrón. Puede aplicarse, por ejemplo, en superficies con variaciones complejas, defectos visuales difíciles de definir o clasificaciones con muchos casos distintos. En lugar de depender únicamente de reglas fijas, estos modelos aprenden a partir de ejemplos.
En muchos proyectos se combinan ambas opciones, reglas convencionales para tareas sencillas y deep learning para los puntos donde existe más variabilidad o dificultad de interpretación.
Aplicaciones de la visión artificial en la industria
Inspección visual automatizada y control de calidad
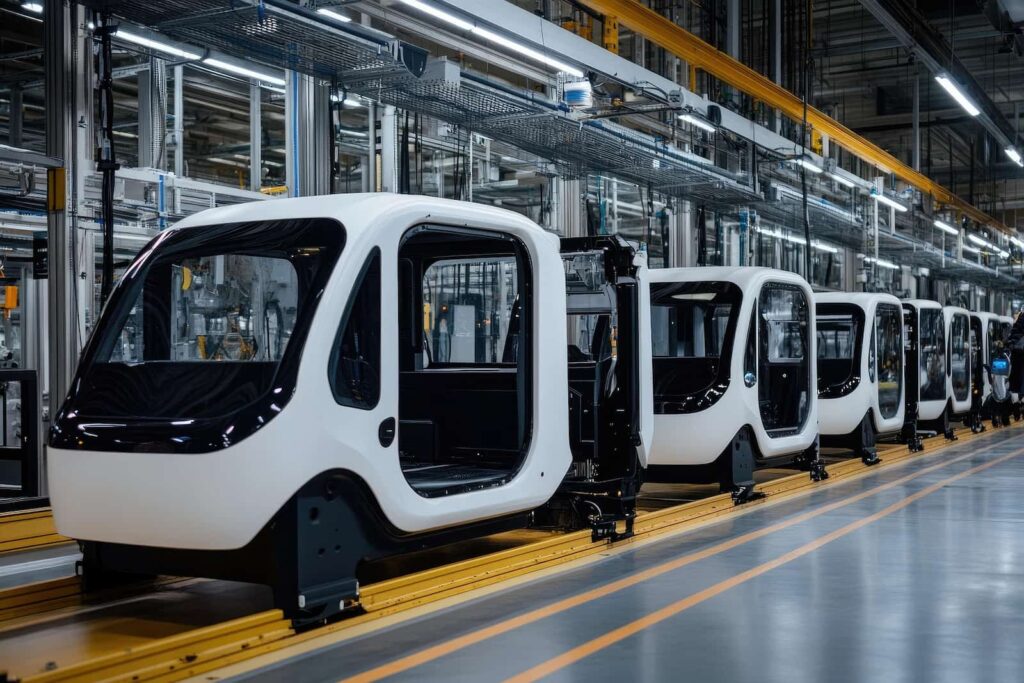
La inspección automática es una de las aplicaciones más habituales de la visión artificial industrial. Permite revisar el 100% de la producción en línea y detectar defectos superficiales, errores de montaje, desviaciones dimensionales o contaminantes sin detener el proceso.
Frente a la inspección manual, el principal cambio está en la consistencia. Una persona puede detectar errores con gran precisión, pero mantener el mismo nivel de atención durante horas en una tarea repetitiva es complicado. Según datos de Tulip, la tasa de error en inspecciones visuales manuales puede situarse entre el 20% y el 30%, mientras que un sistema de visión bien configurado puede alcanzar tasas de detección del 97% al 99,5%.
En STT Systems hemos desarrollado sistemas de inspección visual automatizada para sectores como la automoción, la industria ferroviaria, la fabricación de componentes electrónicos o la producción de papel moneda, donde la calidad debe mantenerse bajo criterios muy exigentes.
Guiado de robots y automatización
La visión artificial permite que los robots industriales trabajen con mayor flexibilidad. Sin un sistema de visión, un robot necesita que cada pieza llegue siempre en la misma posición y orientación. Con visión artificial, puede localizarla, identificarla y adaptar su movimiento en tiempo real.
Esto permite automatizar tareas como el pick and place, donde el robot recoge una pieza de una posición variable y la coloca en otra; el bin picking, que consiste en seleccionar piezas desordenadas dentro de un contenedor; o el ensamblaje guiado visualmente.
Gracias a esta capacidad, los robots pueden adaptarse mejor a la variabilidad habitual de muchos procesos industriales.
Lectura de códigos y trazabilidad
La lectura de códigos de barras, QR, DataMatrix o texto impreso mediante OCR industrial es otra aplicación muy extendida. Estos sistemas permiten identificar cada pieza mientras avanza por la línea y registrar información sobre su recorrido, el resultado de la inspección o las condiciones de producción.
Esta trazabilidad es especialmente importante en sectores como el farmacéutico, el alimentario o la automoción, donde es necesario poder consultar el historial de cada producto.
Los sistemas de visión artificial pueden leer estos códigos a alta velocidad, incluso con piezas en movimiento, códigos parcialmente deteriorados o posiciones poco favorables.
Medición y digitalización 3D
Los sistemas de visión 3D permiten medir la geometría de una pieza sin necesidad de contacto físico. Esto resulta útil para controlar dimensiones, analizar superficies, revisar perfiles de soldadura o comparar una pieza real con su modelo CAD.
En STT Systems, esta tecnología se combina con nuestra experiencia en digitalización 3D para desarrollar soluciones de metrología sin contacto en línea. Entre otras aplicaciones, se utiliza para analizar perfiles de rueda de tren o controlar la calidad de componentes fabricados con tolerancias muy precisas.
Ventajas de implementar visión artificial en entornos productivos
Las empresas no incorporan visión artificial únicamente por seguir una tendencia tecnológica. Normalmente, la decisión responde a necesidades concretas dentro de producción, calidad o trazabilidad.
Reducción de los costes de no calidad. Detectar un defecto en la propia línea suele ser mucho menos costoso que descubrirlo cuando el producto ya ha llegado al cliente. La inspección continua ayuda a reducir escapes de calidad que pueden pasar desapercibidos con revisiones manuales o por muestreo.
Mayor velocidad y consistencia. Un sistema de visión puede inspeccionar miles de piezas por hora manteniendo el mismo criterio durante todo el proceso. No depende de cambios de turno, disponibilidad de personal o fatiga acumulada.
Trazabilidad de cada inspección. El sistema puede guardar la imagen de la pieza, el resultado del análisis y los parámetros asociados al momento de producción. Esta información es útil para auditorías, análisis de causas o cumplimiento de requisitos sectoriales.
Integración con otros sistemas de planta. La visión artificial puede conectarse con PLCs, MES o ERPs mediante protocolos como Profinet, EtherCAT, Ethernet/IP u OPC-UA. Esto permite que los resultados de inspección no se queden aislados, sino que formen parte del control general de la producción.
¿Cuándo tiene sentido implantar un sistema de visión artificial?
No todos los procesos necesitan un sistema de visión artificial. La decisión depende del tipo de producción, el riesgo asociado a los defectos y el nivel de control que se necesite.
Puede tener sentido plantearlo en situaciones como estas:
Cuando el volumen hace difícil revisar toda la producción manualmente. Si la cadencia supera lo que una persona puede inspeccionar con la atención necesaria, automatizar la revisión puede convertirse en una necesidad operativa.
Cuando un defecto puede tener un coste elevado. En sectores donde un fallo puede provocar devoluciones, retiradas de producto, reclamaciones o riesgos de seguridad, detectar el problema cuanto antes puede justificar ampliamente la inversión.
Cuando el defecto es difícil de identificar a simple vista. Pequeñas variaciones dimensionales, defectos inferiores a 0,5 mm, cambios sutiles de color o anomalías en superficies complejas pueden requerir un nivel de precisión difícil de mantener de forma manual.
Cuando se exige trazabilidad completa. Si el cliente o la normativa obliga a registrar la inspección de cada pieza, un sistema automatizado permite hacerlo de forma más estable y sostenible.
En STT Systems llevamos más de 25 años diseñando e implantando sistemas de visión artificial industrial en sectores como la automoción, la industria ferroviaria, la fabricación de papel moneda, el sector farmacéutico o la alimentación. Cada proyecto comienza con un estudio de viabilidad para comprobar que la solución encaja realmente con el proceso, las piezas y los objetivos del cliente antes de plantear una inversión.
Si quieres valorar si la visión artificial puede aportar mejoras a tu proceso productivo, puedes contactar con el equipo de Visión Artificial de STT Systems.